ตาราง Tap Drill Size Chart: ขนาดดอกสว่านตัดเกลียว Metric, UNC และ UNF ครบทุกตัว
คู่มือตาราง Tap Drill Size Chart สำหรับเกลียว metric หยาบและตะเข็บ, UNC และ UNF พร้อมสูตร 75% thread, ค่าเทียบหน่วยนิ้วทศนิยม และทางเลือกรูเจาะลอดแบบ close-fit และ free-fit
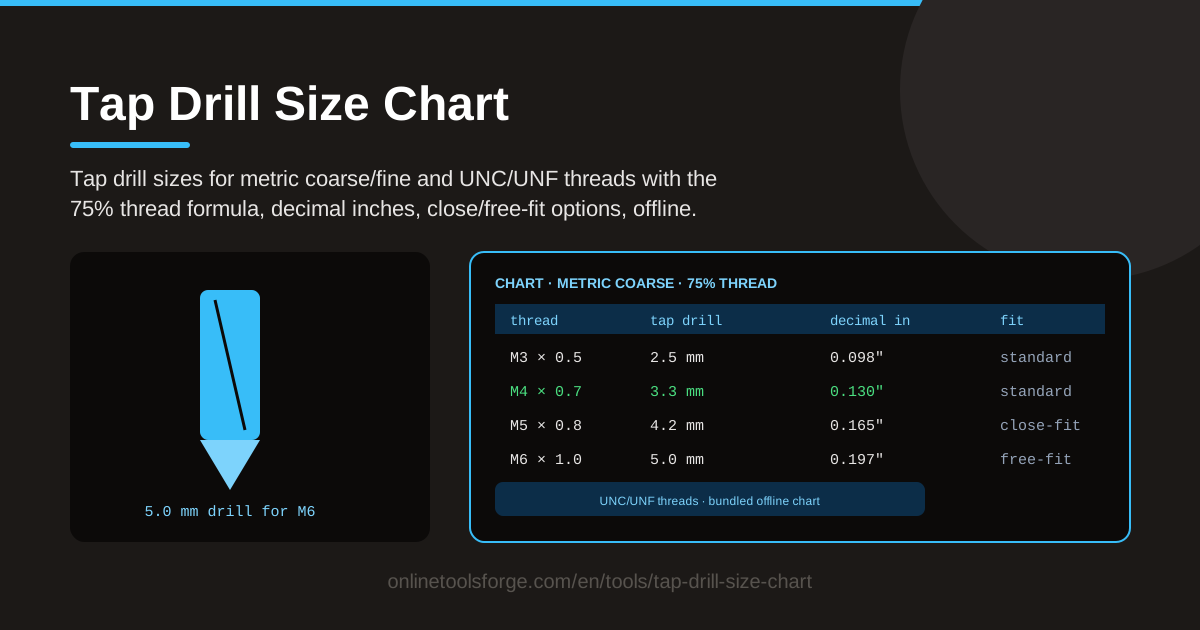
Table of Contents
tap หักคาอยู่ในรู คือหายนะที่คนทำงานเครื่องไม่มีใครอยากเจอ และสาเหตุส่วนใหญ่มักไม่ใช่ตัว tap แต่เป็นรูนำที่เจาะผิดขนาด — เจาะเล็กไป tap จะติดขัด ร้อนสะสม แล้วบิดหักในรู ส่วนเจาะใหญ่ไปเกลียวจะตื้นจนน็อตหลุดง่ายเมื่อรับแรง เครื่องมือ Tap Drill Size Chart ช่วยขจัดการเดาสุ่มในขั้นตอนสำคัญที่สุดของงานนี้
ตัวเครื่องมือทำงานในเบราว์เซอร์ทั้งหมด เพียงเลือกตระกูลเกลียว — metric หยาบ, metric ตะเข็บ (fine), UNC หรือ UNF — แล้วค้นหาเกลียวของคุณในตารางออฟไลน์ที่มาพร้อมหน้าเว็บ มันจะแสดงขนาด tap drill ที่แนะนำ ค่าเทียบเท่าหน่วยนิ้วทศนิยม และตัวเลือกรูเจาะลอด (clearance hole) แบบ close-fit หรือ free-fit ให้ครบในที่เดียว ไม่ต้องไล่สเปรดชีตหรือหาตารางกระดาษ
บทความนี้จะพาไล่วิธีใช้ทีละขั้นตอน อธิบายกฎ 75% thread ที่อยู่เบื้องหลังทุกตัวเลขในตาราง พร้อมเคล็ดลับจากงานจริง ตั้งแต่การตัดเกลียว M5 บนอะลูมิเนียมไปจนถึงงานซ่อมเกลียว UNC ของรถยนต์คลาสสิก
ทำไมต้องใช้ Tap Drill Size Chart?
- เลิกเดาขนาดรูนำ ทุกขนาดในเครื่องมือคำนวณจากสูตร 75% thread engagement มาตรฐาน รูจึงไม่แน่นเกินจน tap หัก และไม่หลวมเกินจนเกลียวไม่แข็งแรงพอ
- ครบทั้งสี่ตระกูลเกลียวในที่เดียว metric หยาบ, metric ตะเข็บ, UNC และ UNF อยู่ในตารางเดียวกัน เหมาะกับงานที่ผสมน็อตเมตริกกับน็อตหน่วยนิ้วในโปรเจกต์เดียว
- ใช้งานออฟไลน์ได้ในเบราว์เซอร์ ข้อมูลตารางถูกแพ็กมากับหน้าเว็บเอง แม้ห้องเครื่องสัญญาณอ่อนหรือไม่มีอินเทอร์เน็ตก็ใช้ได้ตามปกติ
- มีค่าเทียบหน่วยนิ้วทศนิยมในตัว ถ้าชุดดอกสว่านของคุณปักสเกลหน่วยนิ้วแต่เกลียวเป็นเมตริก เครื่องมือแปลงขนาดให้ทันที
- มีทั้ง close-fit และ free-fit สำหรับน็อตที่ลอดผ่านชิ้นงานคู่ เลือกได้ทั้งรูแน่นเพื่อความแม่นยำและรูหลวมเพื่อประกอบง่าย
- เร็วกว่าตารางกระดาษ อ่านขนาดดอกสว่านได้ในไม่กี่วินาที ไม่ต้องเสี่ยงอ่านตกแถวจากโปสเตอร์ที่ติดแน่นบนผนังห้องเครื่อง
ฟีเจอร์สำคัญ
| ฟีเจอร์ | ทำอะไรได้ |
|---|---|
| เลือกตระกูลเกลียว | สลับระหว่าง metric หยาบ, metric ตะเข็บ, UNC และ UNF ได้ทันที |
| ค้นหาขนาด tap drill | แสดงขนาดดอกสว่านที่แนะนำตามสูตร 75% thread engagement |
| ค่าเทียบหน่วยนิ้วทศนิยม | แปลงผลลัพธ์ระหว่างมิลลิเมตรกับนิ้วทศนิยมให้ตรงกับชุดดอกสว่านที่มีอยู่ |
| ตัวเลือกรูเจาะลอด | ให้ทั้งขนาด close-fit และ free-fit สำหรับน็อตที่ลอดผ่านชิ้นงานแทนการตัดเกลียวลงไป |
| ตารางออฟไลน์ในตัว | ข้อมูลเกลียวทั้งหมดฝังอยู่ในหน้าเว็บ ใช้งานได้แม้ไม่มีอินเทอร์เน็ต |
- สูตร 75% ถูกคำนวณให้อัตโนมัติ คุณไม่ต้องหัก pitch ออกจาก major diameter บนกระดาษเอง
- ทั้งตารางถูกแพ็กไว้ในเครื่อง โหลดเร็วและใช้เหมือนตารางอ้างอิงในห้องเครื่อง ไม่ใช่เว็บที่ใช้ไม่ได้ทันทีที่ Wi-Fi หลุด
- ทุกผลลัพธ์แสดงทั้งหน่วยเมตริกและนิ้วทศนิยม ชุดดอกสว่านแบบไหนบนโต๊ะทำงานก็หยิบใช้ได้เลย
วิธีใช้ Tap Drill Size Chart
- เลือกมาตรฐานเกลียว เปิดเครื่องมือแล้วเลือก metric หยาบ, metric ตะเข็บ, UNC หรือ UNF ถ้าไม่แน่ใจ น็อตยุคใหม่ในเอเชียและยุโรปส่วนใหญ่เป็น metric หยาบ ส่วนเกลียวหน่วยนิ้วมักพบในเครื่องจักรอเมริกันและเครื่องรุ่นเก่า
- ค้นหาเกลียวของคุณ ไล่ดูในตารางออฟไลน์หา designation เช่น M5, M8 × 1.0, 1/4-20 หรือ 1/4-28 ตัวเลขบอกเส้นผ่านศูนย์กลางพร้อม pitch หรือ threads per inch ในกรณีเกลียวตะเข็บ
- อ่านขนาด tap drill เครื่องมือแสดงขนาดดอกที่แนะนำ เช่น 4.2 มม. สำหรับ tap M5 × 0.8 พร้อมค่านิ้วทศนิยม 0.1654 นิ้ว จะหยิบดอกจากระบบหน่วยไหนก็ถูกต้อง
- เลือกความแน่นของรูเจาะลอด ถ้าน็อตต้องลอดผ่านชิ้นงานคู่แทนที่จะตัดเกลียวลงไป เลือกรูแบบ close-fit เพื่อความแม่นยำ หรือ free-fit เพื่อประกอบเร็วและทนต่อความคลาดเคลื่อนเล็กน้อย
- เจาะแล้วตัดเกลียว เจารูนำให้ตั้งฉาก ไสคมแต้มขอบรู แล้วตัดเกลียวด้วยน้ำมันตัดงาน หมุนเข้าราวครึ่งรอบแล้วถอยหลังเป็นจังหวะเพื่อหักเศษเหล็ก
กฎ 75% Thread และรูเจาะลอด Clearance
Thread engagement percentage บอกว่ารูปทรงเกลียวรูปตัววี (V) ที่สมบูรณ์มีอยู่จริงในรูตัดเกลียวกี่เปอร์เซ็นต์ เกลียว 100% คือโปรไฟล์เต็มตามทฤษฎี ส่วน 75% หมายถึงมีความลึกเกลียวสามในสี่ของค่านั้น เนื่องจากความแข็งแรงของเกลียวมาจากฐานเกลียว (root) และพื้นที่รับแรงเฉือน ไม่ใช่ปลายเกลียวแหลม ๆ ส่วนลึกสุดท้ายอีกหนึ่งในสี่จึงเพิ่มกำลังยึดได้น้อยมาก แต่เพิ่มแรงเสียดทานและแรงบิดที่ใช้ตัดเข้ามามหาศาล
นี่คือเหตุผลที่ค่ามาตรฐานอยู่ที่ 75% สูตรลัดที่อยู่เบื้องหลังตารางของเครื่องมือคือ ขนาด tap drill = major diameter − pitch สำหรับ M5 × 0.8 จะได้ 5.0 − 0.8 = 4.2 มม. ส่วน M8 × 1.25 ได้ 6.8 มม. และ M10 × 1.5 ได้ 8.5 มม. ตารางหน่วยนิ้วของ UNC และ UNF ใช้หลักการเดียวกันผ่านตาราง minor diameter ซึ่งอธิบายได้ว่าทำไม tap 1/4-20 จึงใช้ดอกเบอร์ 7 (0.201 นิ้ว) แต่ tap 1/4-28 ที่ pitch ถี่กว่ากลับใช้ดอกเบอร์ 3 (0.213 นิ้ว) ที่ใหญ่ขึ้น
การไล่ตามเกลียว 100% แทบไม่มีวันคุ้ม เพราะความลึกที่เพิ่มส่งแรงบิดพุ่งสูงขึ้น ความร้อนสะสม และทำให้ tap ตัวเล็กหักง่าย ในขณะที่รอยต่อได้กำลังจริงเพิ่มขึ้นเพียงไม่กี่เปอร์เซ็นต์ วัสดุแต่ละชนิดก็ต่างกันด้วย — อะลูมิเนียมนุ่มตัด 75% ได้สบายมือ แต่บนสแตนเลสที่แข็งแรง ช่างหลายคนจะสลับไปใช้ดอกใหญ่ขึ้นหนึ่งขั้นเพื่อลด engagement เหลือราว 65–70% แล้วคุมแรงบิดไว้ได้ดีกว่า
รูเจาะลอด (clearance hole) แก้ปัญหาอีกแบบ เมื่อน็อตลอดผ่านชิ้นงานหนึ่งแล้วไปตัดเกลียวในอีกชิ้นหนึ่ง รูของชิ้นที่ลอดผ่านต้องใหญ่พอสำหรับตัวน็อต รูแบบ close-fit จะใหญ่กว่าเส้นผ่านศูนย์กลางน็อตเพียงไม่กี่ส่วนสิบมิลลิเมตร — สำหรับ M5 คือราว 5.3 มม. — ช่วยรักษาตำแหน่งชิ้นงานให้แม่นยำ ส่วน free-fit ใหญ่กว่าชัดเจน ราว 5.5–5.8 มม. สำหรับ M5 ทำให้ประกอบเร็วขึ้นและยอมรับความเพี้ยนเล็กน้อยได้ เครื่องมือจึงแสดงทั้งสองตัวเลือกให้เลือกตามลักษณะงาน
สุดท้าย แต่ละตระกูลเกลียวต่างกันที่ pitch เกลียว metric หยาบลึกและให้อภัยมากที่สุด เกลียว metric ตะเข็บ (เช่น M8 × 1.0 แทน M8 × 1.25) ใช้ pitch เล็กกว่า เส้นผ่านศูนย์กลางเท่าเดิมจึงต้องใช้ดอกใหญ่ขึ้นคือ 7.0 มม. แทน 6.8 มม. UNC คือเกลียวหยาบของโลกหน่วยนิ้ว ส่วน UNF คือเกลียวตะเข็บ และเพราะดอกสว่านขายทั้งสองระบบ ทุกแถวในตารางจึงมีค่านิ้วทศนิยมกำกับเสมอ เช่น 4.2 มม. เท่ากับ 0.1654 นิ้ว และ 6.8 มม. เท่ากับ 0.2677 นิ้ว จะใช้ระบบดอกแบบไหนก็ทำงานได้
กรณีใช้งานจริง
ตัดเกลียว M5 บนอะลูมิเนียม
สมมติคุณกำลังยึดฮีตซิงก์เข้ากับแผ่นอะลูมิเนียม 6061 ค้นหา M5 ในเครื่องมือจะได้ดอก 4.2 มม. (0.1654 นิ้ว) สำหรับเกลียว 75% บนอะลูมิเนียมการตัดนี้ใช้แรงบิดน้อยมาก และเกลียวที่ได้ทนแรงกว่าตัวน็อตเสียอีก สำหรับน็อตที่ลอดผ่านปีกฮีตซิงก์ ใช้รูเจาะลอดแบบ free-fit 5.5–5.8 มม. เพื่อรองรับความเพี้ยนของตำแหน่งรูระหว่างสองชิ้นงาน
งานซ่อมรถยนต์สาย UNC
รถยนต์และเครื่องจักรอเมริกันใช้น็อต UNC และ UNF กันหนักมาก รู 1/4-20 ที่เกลียวลอกในอินเทคอะลูมิเนียมใช้ดอกเบอร์ 7 (0.201 นิ้ว) กับ tap มาตรฐาน ส่วนงานซ่อมแบบ 1/4-28 ที่ถี่กว่าใช้ดอกเบอร์ 3 (0.213 นิ้ว) เพราะตารางครอบคลุมทั้งซีรีส์ UNC และ UNF พร้อมค่านิ้วทศนิยม คุณจึงเจาะงานซ่อมถูกตั้งแต่ครั้งแรกโดยไม่ต้องพกหนังสืออ้างอิง tap หน่วยนิ้ว
รูสำหรับชิ้นงาน 3D พรินต์
ทั้งอินเสิร์ตทองเหลืองแบบอัดความร้อน (heat-set insert) และเกลียวที่ตัดลงในพลาสติกโดยตรง ต่างต้องการรูที่แม่นยำ แต่งานพิมพ์ให้อภัยน้อยกว่าโลหะ เครื่องมือนี้ช่วยได้สองทาง ขนาด tap drill ช่วยให้คุณตัดเกลียวลงในรูพิมพ์ที่ใหญ่ขึ้นด้วย engagement ที่ลดลง และตัวเลือกรูเจาะลอดกำหนดเส้นผ่านศูนย์กลางรูผ่านที่ควรสร้างในแบร็กเก็ตชิ้นคู่ เพื่อให้น็อตไปเกี่ยวเกลียวกับโลหะด้านล่าง ไม่ใช่พลาสติก
ตารางอ้างอิงสำหรับห้องเครื่อง
ตาราง tap drill กระดาษบนผนังห้องเครื่องอายุสิบปี เปื้อนคราบกาแฟ และขาดคอลัมน์ metric ตะเข็บไปแล้ว การเปิดตารางออฟไลน์ในแท็บเล็ตของห้องเครื่องแทนที่มันได้ทั้งหมด — โหลดทันที ไม่ต้องมีสัญญาณ และแสดงค่านิ้วทศนิยมคู่กับทุกขนาดเมตริกตลอดเวลา
แนวปฏิบัติที่ดีที่สุด
- ใช้น้ำมันตัดงาน หยดไม่กี่หยดช่วยลดแรงบิดอย่างมาก ทำให้ผิวเกลียวเนียนและยืดอายุ tap โดยเฉพาะบนเหล็กกล้าและสแตนเลส
- ถอย tap กลับเพื่อหักเศษ หมุนเข้าราวครึ่งรอบแล้วถอยหลังหนึ่งในสี่รอบเพื่อหักเศษเหล็ก อย่าบังคับหมุนยาวในรูลึกเด็ดขาด
- ทดสอบกับเศษวัสดุก่อน ก่อนลงมือกับชิ้นงานจริง ลองเจาะและตัดเกลียวบนเศษวัสดุชนิดเดียวกัน เพื่อยืนยันว่าขนาดและความรู้สึกของเกลียวถูกใจ
- ใช้ดอกสว่านตรงขนาด — 4.2 ≠ 4.5 หยิบดอก 4.5 มม. ที่อยู่ใกล้มือแทน 4.2 มม. ตามที่ระบุ จะลด engagement เกลียวไปเงียบ ๆ ราวหนึ่งในห้า ตรวจตัวหนังสือบนดอกก่อนแตะโลหะทุกครั้ง
- เริ่มต้นให้ตรง tap ที่เข้ารูแบบเอียงจะตัดเกลียวเบี้ยวและมักหักกลางทาง ใช้ tap guide หรือเริ่มหมุนช้า ๆ แล้วส่องตรงจากสองทิศทาง
- ไสปากรูก่อนตัดเกลียว การเซาะขอบรูเล็กน้อยช่วยให้ tap เริ่มต้นตรงตัว และป้องกันเกลียววงแรกแตกหักร่วงออก
พร้อมเจารูถูกต้องตั้งแต่ครั้งแรกหรือยัง เปิด Tap Drill Size Chart เลือกเกลียวของคุณ แล้วตัดเกลียวอย่างมั่นใจ — ฟรี ใช้ออฟไลน์ได้ และไม่ต้องสมัครสมาชิกใด ๆ
เครื่องมืออื่น ๆ ที่คุณอาจชอบ:
- Board Foot Calculator — คำนวณปริมาตรไม้เป็นหน่วย board foot สำหรับงานไม้ชิ้นต่อไปของคุณ
- Drywall Calculator — ประมาณจำนวนแผ่น สกรู และน้ำยาตอกผนังก่อนเริ่มงานติดตั้ง
- Unit Converter — แปลงหน่วยระหว่างมิลลิเมตร นิ้ว และหน่วยอื่น ๆ ได้ทันที
ขอให้สนุกกับงานตัดเกลียว!
คำถามที่พบบ่อย
ถ: ต้องใช้ดอกสว่านขนาดเท่าไรสำหรับ tap M5? ตอบ: สำหรับ engagement ระดับ 75% มาตรฐาน ให้ใช้ดอก 4.2 มม. (0.1654 นิ้ว) ตารางในเครื่องมือยังแสดงตัวเลือก metric ตะเข็บและเกลียวอื่น ๆ ด้วย หากวัสดุของคุณต้องการเกลียวเบาหรือหนักกว่าปกติ
ถ: ทำไมต้องใช้เกลียว 75% แทนที่จะ 100%? ตอบ: เกินระดับราว 75% ไปแล้ว ความลึกเกลียวที่เพิ่มขึ้นแต่ละเปอร์เซ็นต์เพิ่มกำลังได้น้อยมาก แต่เพิ่มแรงบิด ความร้อน และความเสี่ยง tap หักอย่างชัดเจน เกลียวมักเฉือนขาดที่ฐานเกลียว ไม่ใช่ที่ปลาย 75% จึงได้กำลังส่วนใหญ่มาด้วยแรงงานเพียงเสี้ยวเดียว
ถ: รูเจาะลอดแบบ close-fit กับ free-fit ต่างกันอย่างไร? ตอบ: รู close-fit ใหญ่กว่าตัวน็อตเพียงเล็กน้อย ช่วยรักษาตำแหน่งชิ้นงานให้แม่นยำ เหมาะกับจุดที่ต้องการจุดอ้างอิงตรง ส่วน free-fit ใหญ่กว่าชัดเจน ทำให้ประกอบเร็วขึ้นและทนต่อความคลาดเคลื่อนเล็กน้อยของการเจาะระหว่างชิ้นงาน
ถ: Tap Drill Size Chart ใช้งานได้โดยไม่มีอินเทอร์เน็ตหรือไม่? ตอบ: ได้ ตารางเกลียว metric หยาบ, metric ตะเข็บ, UNC และ UNF ทั้งหมดถูกแพ็กมากับหน้าเว็บเอง เมื่อโหลดครั้งแรกแล้วคุณค้นหาต่อได้ตามปกติ แม้ห้องเครื่องจะไม่มีสัญญาณเลยก็ตาม